Domain aatx.de kaufen?
Wir ziehen mit dem Projekt
aatx.de um.
Sind Sie am Kauf der Domain
aatx.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain aatx.de kaufen?
Ist jede streng monotone Funktion f: R -> R surjektiv?
Nein, nicht jede streng monotone Funktion f: R -> R ist surjektiv. Zum Beispiel ist die Funktion f(x) = e^x streng monoton steigend, aber sie erreicht niemals den Wert 0 und ist daher nicht surjektiv. **
Kann man sich eine Funktion R^2 -> R im Koordinatensystem vorstellen?
Ja, man kann sich eine Funktion R^2 -> R im Koordinatensystem vorstellen. In einem zweidimensionalen Koordinatensystem repräsentiert die x-Achse eine Dimension und die y-Achse eine andere Dimension. Eine Funktion R^2 -> R ordnet jedem Punkt im zweidimensionalen Raum einen Wert in der reellen Zahlenebene zu. Dies kann beispielsweise durch eine Höhenkarte visualisiert werden, bei der jedem Punkt im Raum eine Höhe zugeordnet wird. **
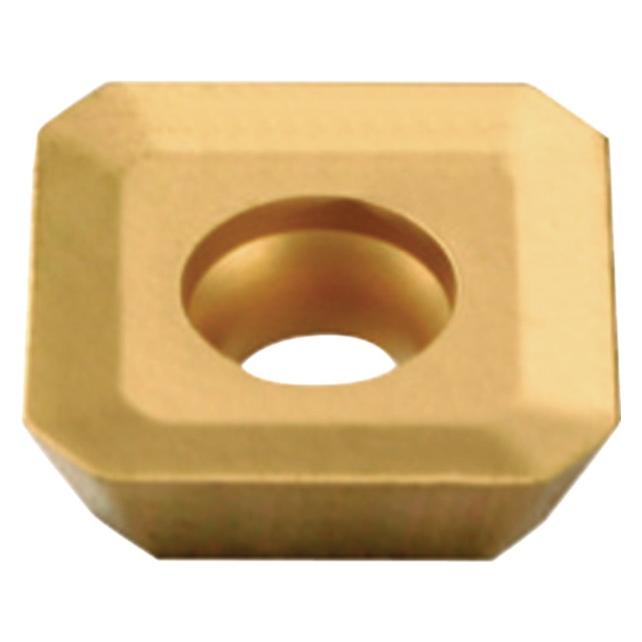

Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40:
-
Wendeschneidplatte APKT160408PDR-R PMK40 Bearb.Schrupp TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,26 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 245 m/min in Stahl / 145 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 70 m/min in Superlegierungen / - m/min in gehärtete Stähle122,59 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
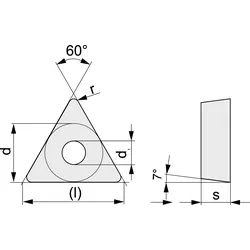
Wendeschneidplatte TCGX163504-M PMK40 TECWERKzum Fasen und Senken · für Fasenfräser 45° TCGX Weitere technische Eigenschaften: · d1: 4,6mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,4mm · Schnitttiefe max.: 7,5 mm in Stahl / 7,5 mm in Rostfrei / 7,5 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 70 m/min in Stahl / 70 m/min in Rostfrei / 70 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 90 m/min in Stahl / 90 m/min in Rostfrei / 90 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle287,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SEET1204AFSN-M PMK30 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / 265 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle139,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT100305PDER-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 2,88mm · s: 3,5mm · l: 11mm · d: 6,7mm · r: 0,5mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 9 mm in Stahl / 6,8 mm in Rostfrei / 9 mm in Guss / - mm in NE-Metalle / 5,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / 175 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 255 m/min in Stahl / 150 m/min in Rostfrei / 240 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle110,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Was ist die Abbildungsmatrix einer Funktion von R^2 nach R^3?
Die Abbildungsmatrix einer Funktion von R^2 nach R^3 ist eine 3x2-Matrix, da die Funktion einen Vektor aus R^2 auf einen Vektor aus R^3 abbildet. Jede Spalte der Matrix entspricht dabei den Koordinaten des Bildvektors in R^3 in Abhängigkeit von den Koordinaten des Ausgangsvektors in R^2. **
-
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
-
Kann eine strikt konkave Funktion von R^n nach R ein lokales Minimum oder Sattelpunkt besitzen?
Nein, eine strikt konkave Funktion kann kein lokales Minimum oder Sattelpunkt besitzen. Eine strikt konkave Funktion hat nur ein globales Minimum, das gleichzeitig auch das einzige lokale Minimum ist. **
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
Wie lautet die Abbildung von R nach R?
Die Abbildung von R nach R ist eine Funktion, die jedem Element aus der Menge der reellen Zahlen ein Element aus der Menge der reellen Zahlen zuordnet. Sie kann zum Beispiel durch eine Gleichung oder eine Regel definiert sein, wie z.B. f(x) = 2x oder f(x) = x^2. **
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40:
-
Wendeschneidplatte SOMT09T304-R PMK40 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,08 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle117,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT160408PDR-R PMK40 Bearb.Schrupp TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,26 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 245 m/min in Stahl / 145 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 70 m/min in Superlegierungen / - m/min in gehärtete Stähle122,59 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte TCGX163504-M PMK40 TECWERKzum Fasen und Senken · für Fasenfräser 45° TCGX Weitere technische Eigenschaften: · d1: 4,6mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,4mm · Schnitttiefe max.: 7,5 mm in Stahl / 7,5 mm in Rostfrei / 7,5 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 70 m/min in Stahl / 70 m/min in Rostfrei / 70 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 90 m/min in Stahl / 90 m/min in Rostfrei / 90 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle287,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Ist jede streng monotone Funktion f: R -> R surjektiv?
Nein, nicht jede streng monotone Funktion f: R -> R ist surjektiv. Zum Beispiel ist die Funktion f(x) = e^x streng monoton steigend, aber sie erreicht niemals den Wert 0 und ist daher nicht surjektiv. **
-
Kann man sich eine Funktion R^2 -> R im Koordinatensystem vorstellen?
Ja, man kann sich eine Funktion R^2 -> R im Koordinatensystem vorstellen. In einem zweidimensionalen Koordinatensystem repräsentiert die x-Achse eine Dimension und die y-Achse eine andere Dimension. Eine Funktion R^2 -> R ordnet jedem Punkt im zweidimensionalen Raum einen Wert in der reellen Zahlenebene zu. Dies kann beispielsweise durch eine Höhenkarte visualisiert werden, bei der jedem Punkt im Raum eine Höhe zugeordnet wird. **
-
Was ist die Abbildungsmatrix einer Funktion von R^2 nach R^3?
Die Abbildungsmatrix einer Funktion von R^2 nach R^3 ist eine 3x2-Matrix, da die Funktion einen Vektor aus R^2 auf einen Vektor aus R^3 abbildet. Jede Spalte der Matrix entspricht dabei den Koordinaten des Bildvektors in R^3 in Abhängigkeit von den Koordinaten des Ausgangsvektors in R^2. **
-
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40
-
Wendeschneidplatte SEET1204AFSN-M PMK30 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / 265 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle139,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT100305PDER-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 2,88mm · s: 3,5mm · l: 11mm · d: 6,7mm · r: 0,5mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 9 mm in Stahl / 6,8 mm in Rostfrei / 9 mm in Guss / - mm in NE-Metalle / 5,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / 175 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 255 m/min in Stahl / 150 m/min in Rostfrei / 240 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle110,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SDMT120508SR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,4mm · s: 5mm · l: 12,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 7 mm in Stahl / 5 mm in Rostfrei / 5 mm in Guss / - mm in NE-Metalle / 8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 150 m/min in Rostfrei / 165 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / 235 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle146,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT160408PDR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle122,59 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Kann eine strikt konkave Funktion von R^n nach R ein lokales Minimum oder Sattelpunkt besitzen?
Nein, eine strikt konkave Funktion kann kein lokales Minimum oder Sattelpunkt besitzen. Eine strikt konkave Funktion hat nur ein globales Minimum, das gleichzeitig auch das einzige lokale Minimum ist. **
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
-
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
-
Wie lautet die Abbildung von R nach R?
Die Abbildung von R nach R ist eine Funktion, die jedem Element aus der Menge der reellen Zahlen ein Element aus der Menge der reellen Zahlen zuordnet. Sie kann zum Beispiel durch eine Gleichung oder eine Regel definiert sein, wie z.B. f(x) = 2x oder f(x) = x^2. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.